-

+86-13961903990

+86-13961903990
Branschnyheter
 Hem / Nybörjare / Branschnyheter / Kulventildesign Essentials: Flytande vs Trunnion, tätningar och standarder
 2026.10.12
 Branschnyheter
Ett insprutningsrör för producerat vatten vid en anläggning i Permian Basin hade en 4-tums kulventil som misslyckades med sitt avstängningstest efter nittio dagar. PTFE-sätet hade kallflytat runt kulan, och den flytande kulans design hade överfört hela trycket uppströms till nedströmssätet, vilket accelererade slitaget på ett säte som aldrig var avsett för den belastningen. Servicespecifikationen krävde intermittent flöde med fasta ämnen och måttligt tryck, men ingenting i produktdatabladet sa vilka designval som fanns inuti. Ventilen måste dras och ersättas med en tappmonterad kulventil med metallsäten och ett tätningsmedelsinsprutningssystem.
Lärdomen från det misslyckandet gäller för varje köp av kulventiler: kulventildesign är inte ett enskilt produktbeslut utan en uppsättning val, inklusive kulstöd, sätesmaterial, skafthållning, kroppsklassificering och sekundära funktioner, som måste matcha tjänsten. Läs dessa val tidigt, och det är möjligt att skilja en hållbar ventil med lågt underhåll från ett återkommande problem.
Det mest grundläggande valet i kulventildesign är hur kulan stöds. I en flytande kulventil är kulan inte fixerad till en axel; den sitter mellan två säten, och linjetryck trycker bollen mot nedströmssätet för att skapa en tätning. Denna konstruktion är enkel, ekonomisk och tillräcklig för små storlekar och låga till måttliga tryckklasser. Dess svaghet är att tätningsbelastningen beror på trycket: när trycket stiger, klättrar sätesbelastningen med den, vilket ökar arbetsmomentet och accelererar sätesslitaget.
I en tappmonterad kulventil fångas kulan av övre och nedre axlar, så den kan inte tryckas nedströms. Sätena, vanligtvis fjäderdrivna, belastas mot kulan. Trycket ökar inte sätesbelastningen på samma sätt, så vridmomentet förblir lågt och förutsägbart även vid höga tryck. Trunnions konstruktioner tillåter också dubbelblockering och avtappningskapacitet och tryckavlastning i kroppshåligheten, vilket gör dem till standardvalet för olje- och gasproduktion, injektion och frakturering.
| Designparameter | Flytande boll | Trunnion boll |
|---|---|---|
| Bollstöd | Gratis mellan platserna | Topp- och bottenskaft |
| Tätningsmekanism | Tryck trycker in bollen i sätet | Fjäderaktiverade säten kontaktkula |
| Vridmoment när trycket stiger | Ökar markant | Låg och stabil |
| Typiskt storleksintervall | 1/2 till 4 tum | 2 till 48 tum och större |
| Typiskt tryckområde | Klass 150 till 600 | Klass 150 till 2500 |
| Olje- och gastillämpningar | Instrument- och elledningar | Rörledningar, injektion, brunnshuvud, sprickbildning |
Innebörden för köpare är direkt: om tjänsten är över ungefär klass 600, linjestorleken är över 4 tum eller mediet innehåller fasta ämnen, välj en tappmonterad design. En flytande konstruktion kan prestera acceptabelt till en lägre initial kostnad, men endast när driften är ren och tryckklassen är blygsam.
Sitsen är den första delen att bära och den del som definierar avstängningsklassen. Mjuka säten gjorda av PTFE ger bubbeltät avstängning och hanterar rena vätskor under cirka 230°C (450°F). PTFE är emellertid känsligt för kallflöde och extrudering under hög belastning. PEEK-säten förlänger temperaturgränsen till cirka 260°C och motstår deformation bättre, vilket är anledningen till att högtryckskulventiler vanligtvis använder PEEK istället för PTFE.
För slipande media, höga temperaturer eller brandsäkra krav krävs metallsäten. En kulventil med metallsäte är klassad till en sätesläckageklass enligt ANSI/FCI 70-2 eller ISO 5208; standardproduktionsventiler uppnår vanligen klass II eller III, överlappade säten når klass IV, och en tätningsmedelsinsprutad design kan närma sig klass V eller VI. Om applikationen behöver bubbeltät förslutning med metall, måste designen lägga till en sekundär tätningsmekanism.
Många tappkulventiler och pluggventiler är utrustade med ett tätningsmedelsinsprutningssystem: borrade kanaler löper från kroppen till sätesområdet, och en tätningsblandning injiceras under tryck för att återställa tätningen på ett repat eller slitet säte utan att ta bort ventilen från ledningen. Denna funktion förlänger livslängden avsevärt på vätskor som innehåller fasta ämnen och är en av de mest praktiska detaljerna att verifiera när man granskar en ventilkonstruktion.
Samma kvartsvarvsarkitektur visas i pluggventiler, där en avsmalnande plugg roterar inuti kroppen mot ett säte och använder ett liknande tätningsunderstödd tätningskoncept. Designlogiken är tillräckligt nära för att underhållspersonal som är bekväma med pluggventiler snabbt anpassar sig till tappkulventiler och vice versa. Sättet utformningen av en pluggventil minimerar läckage förklaras i en relaterad artikel på denna webbplats.
En kulventils skaft är den enda delen som penetrerar tryckgränsen under dynamisk belastning, så designdetaljer på den sidan är kritiska. En anti-utblåsningsskaft hålls kvar av en skuldra eller en låsring inuti kroppen så att inre tryck aldrig kan mata ut skaftet om packboxen eller flänsen går sönder. Detta är en icke förhandlingsbar funktion för brandfarliga kolvätetjänster, och många operatörer kommer inte att acceptera en design utan den.
Brandsäker design är lika viktigt. En ventil som är kvalificerad enligt API 607 eller ISO 10497 testas genom eld, får bränna ut det mjuka sätet och måste fortfarande täta mot metallsätet. Konstruktionen innefattar vanligtvis ett mjukt primärsäte plus ett sekundärt metallsäte placerat så att termisk förstörelse av de mjuka delarna inte öppnar flödesvägen. Be om det brandsäkra testcertifikatet och bekräfta testtryck, temperatur, brinntid och läckagegränser.
Antistatiska funktioner håller kulan, spindeln och kroppen elektriskt kontinuerliga genom jordningsfjädrar, vilket förhindrar ackumulering av statisk laddning inuti ventilhålet. Vid gasdrift, speciellt med torr gas och icke-ledande säten, kan en statisk urladdning antända det strömmande mediet.
Förpackningsval avgör hur väl ventilen uppfyller gränsvärdena för flyktiga utsläpp. Spänningsladdade packningar, vanligtvis förkomprimerade Belleville-fjäderbrickor över en PTFE- eller grafitpackningssats, upprätthåller tätningsbelastningen när packningen slits. Konstruktioner som testats enligt ISO 15848-1 eller API 641 har mätbara metanemissionsklassificeringar; när projektet har miljörapporteringsskyldighet, specificera en av dessa klassificeringar uttryckligen.
En kulventildesign är bara så bra som dess materialspecifikation. ASME B16.34 fastställer tryck-temperaturklassificeringarna för vanliga karossmaterial: WCB kolstål för allmän söt service, CF8M rostfritt stål för korrosionsbeständighet, LCC för lågtemperaturservice och duplex eller superduplex för miljöer med sur gas och hög kloridhalt. När den producerade vätskan innehåller svavelväte, begränsar NACE MR0175 / ISO 15156 hårdheten hos vätade material för att förhindra sulfidspänningssprickor. Bekräfta materialklassen, slagtestkraven och hårdhetsgränserna i inköpsspecifikationen.
Produktstandarder har också betydelse. API 6D täcker kulventiler för rörledningar och rör, inklusive tapptyper, och krävs vanligtvis för transmissionsservice; API 608 adresserar klass 150 och 300 metallkulventiler; ISO 17292 täcker generella kulventiler för petroleum och petrokemisk service.
På brunnshuvudsidan styr en annan standard de primära styranordningarna. API 6A är den accepterade specifikationen för brunnshuvud- och julgransutrustning, och många ytträd använder expanderande slussventiler för sina positiva tätningsegenskaper i miljöer med låga temperaturer och fasta partiklar. Designgranskningen för en trädmonterad ventil skiljer sig därför från en granskning av en kulventil i rörledningen, även om de två delar samma tryckgränsprinciper. YUXOILs expanderande slussventil är byggd för denna trädserviceuppgift, tillsammans med dess andra API 6A slussventilkonfigurationer.
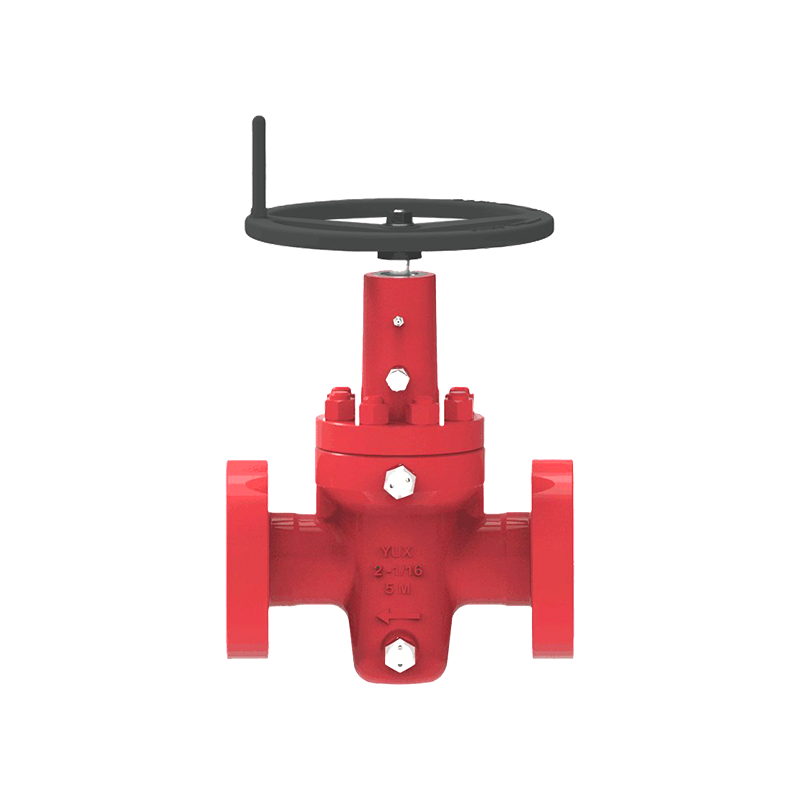 API 6A expanderande grindventil för brunnshuvud och julgransservice Denna expanderande slussventil är byggd för trädmonterad drift och uppfyller API 6A-standarder med flänsade eller gängade ändar. Dess smidda eller gjutna kropp, låga vridmoment och metalltätningar passar miljöer med låga temperaturer och fast material. Visa produkt →
| Serviceskick | Kroppsmaterial | Kula och sitsmaterial |
|---|---|---|
| Söt gas, måttlig temperatur | WCB eller CF8M | 316 SS kula, PEEK platser |
| Surgas med H2S | LCC eller duplex | Duplex trim, Inconel överlägg |
| Slipande slam eller konventionell frakturering | Kolstål eller duplex | Volframkarbidbelagd kula, metallsäte |
| Hög temperatur eller brandsäker drift | CF8M eller WCB | Metallsäte, grafitförpackning |
När du anger en kulventil, lägg designfakta på bordet innan du jämför priser. Dokumentationen bör åtminstone besvara dessa frågor:
Testning är lika viktigt som ritningen. En standardkulventil är hydrostatiskt skaltestad vid 1,5 gånger det nominella trycket och sätestestad enligt API 598 eller MSS SP-61 kriterier. Bekräfta att certifikatet visar den applicerade tryck- och hålltiden, inte bara ett godkänt märke.
Tillverkningskvalitet visar sig också i designkonsistens. En tillverkare med egen gjutning, bearbetning och inspektion kan kontrollera dimensionsnoggrannheten och tätningsytkvaliteten mycket bättre än en handlare som delar upp produktionen mellan underleverantörer. YUXOILs fabrik driver en ventilfabrik och en gjutfabrik sida vid sida, och dess sidan för tillverkningsmöjligheter beskriver bearbetnings- och inspektionsstegen som tillämpas på varje beställning.
För frakturering och brunnsstimuleringsarbete är kulventildesignen en del av ett större tryckhölje som inkluderar behandlingsgrenröret och brunnshuvudet. Frac-huvudet är det strukturella gränssnittet som förbinder behandlingsledningarna med höljeshuvudet, och ventilerna uppströms måste matcha dess tryckklass, hålstorlek och anslutningstyp. Ha hela kuvertet i åtanke under designgranskningen.
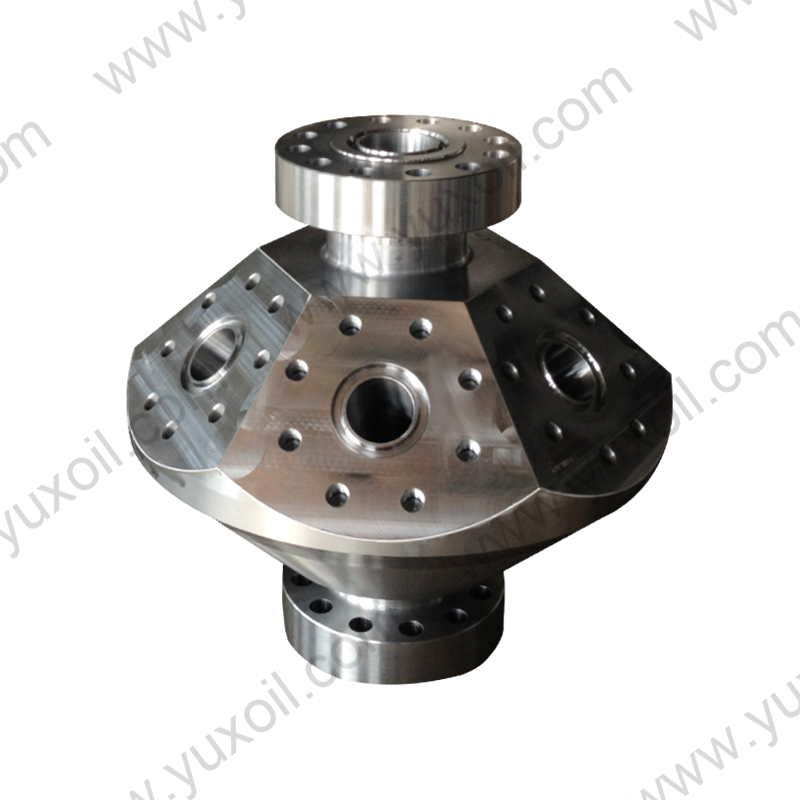 Frac Head Adapter med flera uttag för högtrycksstimulering Denna frac-huvudadapter matchar tryckomslutningen för behandlingsgrenrör och brunnshuvuden, och erbjuder fyra till sex uttag och API-kompatibla anslutningar. Dess storleksintervall från 1-13/16 till 7-1/16 tum passar olika fraktureringsoperationer. Visa produkt →
Värdet av att se över kulventildesignen i specifikationsstadiet är att de huvudsakliga prestandaegenskaperna är synliga före installationen. Kulstöd, sätesmaterial, bibehållen spindel, brandsäker konstruktion och certifierade tester berättar en konsekvent historia om hur ventilen kommer att bete sig i din tjänst. Att läsa dessa detaljer tidigt är det som skiljer en pålitlig ytinstallation från en återkommande underhållskostnad.
 Nr 161, Yanhe Middle Road, Yanhe Town, Jianhu County, Yancheng City, Jiangsu Province, Kina
 +86-13961903990
 +86-515-86598285
 +86-515-86590688
Copyright © Jianhu Yuxiang Machinery Manufacturing Co., Ltd. All Rights Reserved.


