-

+86-13961903990

+86-13961903990
Branschnyheter
 Hem / Nybörjare / Branschnyheter / Portventil kontra kulventil: nyckelskillnader för olje- och gasindustrins tillämpningar
 2026.10.19
 Branschnyheter
När man väljer en ventil för högtrycksolja och gastillämpningar diskuterar ingenjörer ofta valet mellan en slussventil och en kulventil. Båda fungerar som isoleringsventiler - de är designade för att tillåta eller stoppa flöde - men deras interna mekanismer och prestanda skiljer sig avsevärt. På YUXOIL, efter decennier av tillverkning av API 6A-slussventiler och pluggventiler för brunnshuvud- och spricksystem, har vi sett hur fel ventilval kan leda till ineffektivitet, ökat underhåll eller till och med osäkra förhållanden. Denna guide bryter ner de praktiska skillnaderna mellan slussventiler och kulventiler, och ger den tekniska insikt du behöver för att fatta ett välgrundat beslut.
En slussventil använder en kilformad eller parallellsidig grind som rör sig upp och ner vinkelrätt mot flödesvägen. När ventilen är helt öppen dras grinden in helt i motorhuven och lämnar ett rakt genomgående hål med minimalt hinder. Denna design resulterar i mycket lågt tryckfall när ventilen är helt öppen. Men att driva en slussventil kräver flera varv på handratten - vanligtvis 10 till 20 varv - vilket gör den till en långsamverkande ventil. Grindventiler är avsedda för helt öppen eller helt stängd service; de bör aldrig användas för strypning eftersom flödet med hög hastighet kommer att erodera grindens och sätesytorna med tiden.
En kulventil använder en sfärisk kula med ett centralt hål. Att rotera kulan 90 grader (kvartsvarv) riktar in borrningen med flödesbanan för att öppnas, eller placerar den solida sidan av kulan mot flödet för att stänga. Denna snabba kvartsvarv gör kulventiler idealiska för snabb på/av-service. Kulventiler erbjuder också bra tätningsprestanda - särskilt i mjuka konstruktioner - och kan hantera ett bredare utbud av strypningsuppgifter jämfört med slussventiler, även om de fortfarande främst används för isolering.
Skillnaden i drifthastighet är betydande. I ett nödavstängningsscenario kan en kulventil stängas på under en sekund med en spak eller ställdon. En slussventil kräver flera varv, vilket tar 10 till 30 sekunder eller längre beroende på storlek och utväxling. För applikationer där snabb isolering är kritisk – som t.ex. brunnshuvuddödsledningar eller högtrycksgrenrörssystem – har en kulventil fördelen.
| Funktion | Grindventil | Kulventil |
|---|---|---|
| Tätningselement | Grind (kil eller platta) mot sätesringar | Kula mot sätestätningar (PTFE, nylon eller metall) |
| Stamrörelse | Linjär (stigande eller icke-stigande) | Rotary (kvartsvarv) |
| Antal varv till helt öppen | 10–30 (typiskt för stora hål) | ¼ varv (90°) |
| Motorhuv design | Bultad eller trycktätande motorhuv | Kroppsändlock eller toppingång |
| Flödesväg när den är helt öppen | Rak genomgående, full hål | Rak genomgående, full hål (standard) |
| Dubbelriktad tätning | Vanligtvis en riktning (såvida inte dubbeltätning) | Dubbelriktad i de flesta utföranden |
| Kompakthet | Lång profil, lång ansikte mot ansikte | Kortare profil, mer kompakt |
Både slussventiler och kulventiler erbjuder, när de är helt öppna, en nästan rak flödesväg med minimal turbulens. I en helt öppen spjällventil är spjället helt ute ur flödesströmmen, vilket resulterar i ett tryckfall motsvarande en kort sektion av röret. För kulventiler är hålet genom kulan vanligtvis av samma storlek som röret (full-port design), så tryckfallet är lika lågt. Där kulventiler kan skapa något mer turbulens på grund av det sfäriska hålrummet runt kulan, uppvisar dock slussventiler i allmänhet något lägre tryckfall i helt öppet läge. Detta gör slussventiler till det föredragna valet i applikationer där tryckfallet måste minimeras till varje pris, till exempel i transmissionsrörledningar med stor diameter. För de flesta oljefältsgrenrör och brunnshuvudinstallationer är skillnaden försumbar.
Spjällventiler uppnår tätning genom den mekaniska kraft som appliceras av grinden som pressar mot sätet. I metallsätade konstruktioner är detta beroende av mycket snäva bearbetningstoleranser och kan påverkas av termisk expansion eller partiklar. Mjuksittande slussventiler finns men är mindre vanliga. Med tiden kan upprepad cykling orsaka slitage på grindens och sätesytor, vilket gradvis minskar tätningseffektiviteten. Kulventiler, särskilt de med flexibla säten (t.ex. PTFE eller förstärkt polymer), kan ge en bubbeltät tätning även efter många cykler. Kulan roterar mot sätet, och tätningskraften genereras av själva trycket (i konstruktioner med flytande kulor) eller av förspända säten (tappkulventiler). För högtrycksolja och gastillämpningar, 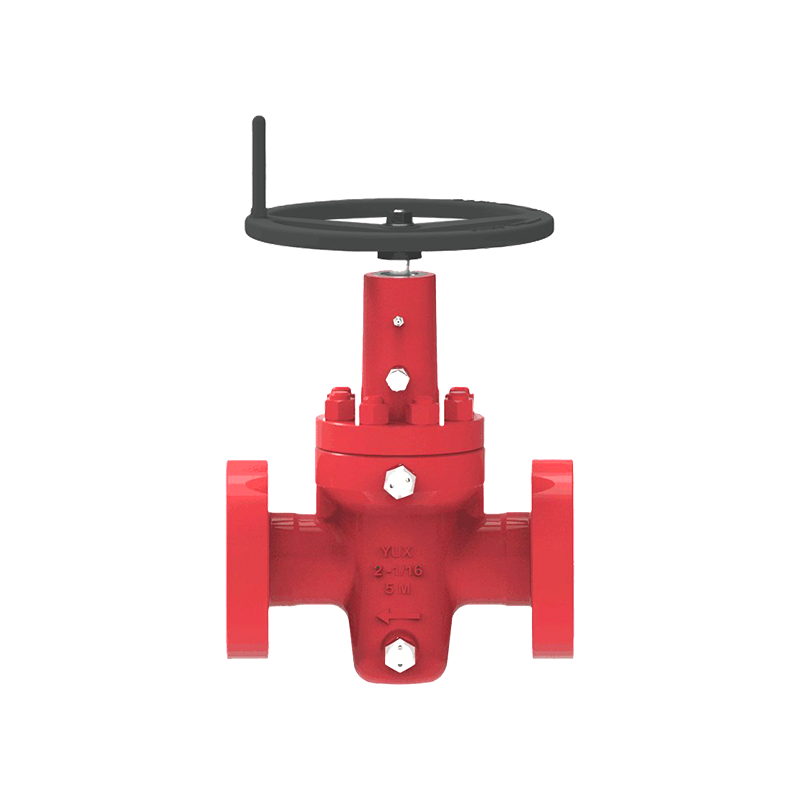 WKM expanderande grindventil med API 6A-överensstämmelse Denna expanderande slussventil kombinerar på ett unikt sätt lågt tryckfall med positiv dubbelblockering och avluftningsförmåga, vilket gör den till ett värdefullt val där både sluss- och kulventilsfördelar behövs. Visa produkt → kombinera lågtrycksfallsfördelarna med en grind med en positiv dubbel-block-and-bleed-kapacitet, vilket erbjuder en unik lösning som överbryggar prestandagapet mellan grind- och kulventiler.
Valet mellan en slussventil och en kulventil påverkas starkt av servicemiljön. I olje- och gasproduktion är här de vanliga scenarierna:
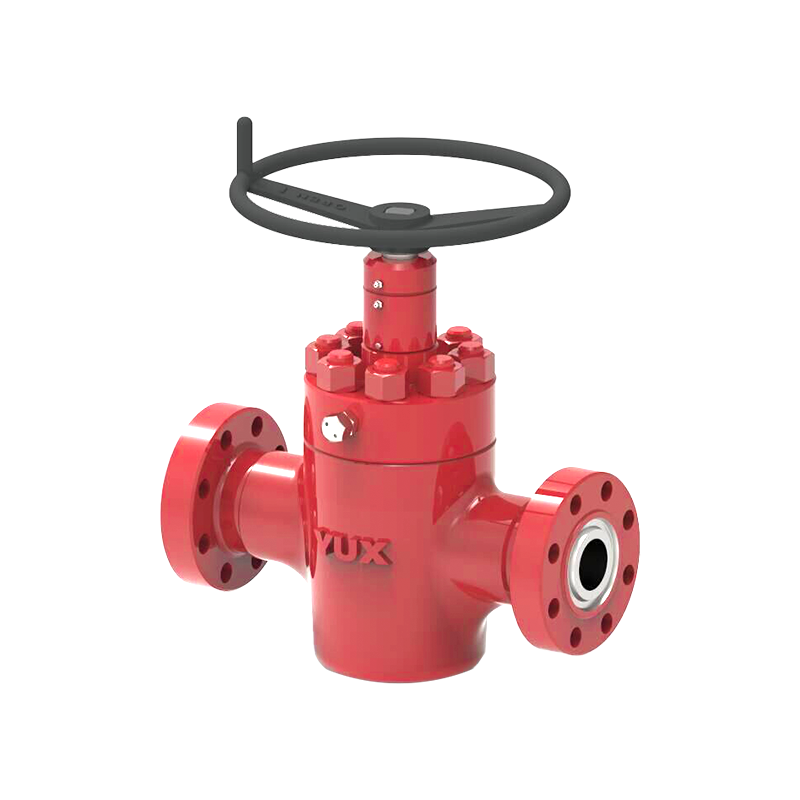 FC-portventil för borrningsgrenrörsapplikationer Denna slussventil är designad för sällsynt cykling i oljefält och har tätningsytor i hårdlegerade för korrosions- och erosionsbeständighet, vilket säkerställer hållbarhet i högtrycksborrningsmiljöer. Visa produkt → är designad för så krävande förhållanden, med en helhålskonstruktion och korrosionsbeständiga material.
Grindventiler har vanligtvis en längre livslängd i oljefältsapplikationer när de används på avsett sätt (helt öppet/helt stängt, sällsynt cykling). Grinden och sätet kan ytbehandlas vid underhåll. Men om de används för partiell öppning, slits slussventilerna snabbt. Kulventiler, särskilt med mjuka säten, kan kräva sätebyte efter ett antal cykler, men de är lättare att manövrera manuellt och ofta mer toleranta mot sällsynt cykling. Vid sur service (H₂S) blir materialvalet avgörande för båda ventiltyperna. Kulventiler har också en högre risk för instängt tryck inne i kulhålan, vilket måste åtgärdas med hålrumsavlastningsmekanismer. Sammantaget, för installationer där ventilen sällan manövreras, ger en slussventil ofta den lägsta livscykelkostnaden. För applikationer med frekvent cykling, en kulventil eller en 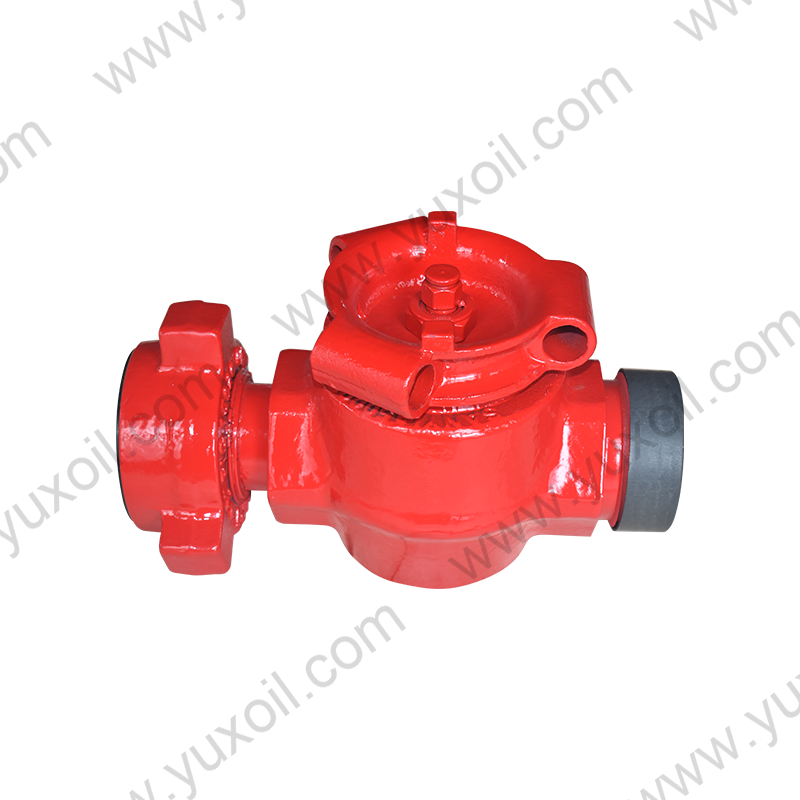 FMC pluggventil för cementering och frakturering Kompakt och lätt att underhålla, denna pluggventil erbjuder lågt vridmoment och metall-till-metall-tätning, vilket gör den till ett effektivt val för högtrycksbrunnskontroll under konsolidering och frakturering. Visa produkt → kan erbjuda bättre tillförlitlighet.
För samma tryckklass och storlek är slussventiler i allmänhet billigare än kulventiler i större diametrar (t.ex. 4 tum och högre) på grund av enklare bearbetning och färre komponenter. I mindre storlekar (1–2 tum) kan kulventiler vara kostnadseffektiva eller till och med billigare. Men när man överväger automatisering (tillsats av manöverdon), kräver kulventiler vanligtvis mindre, mindre kostsamma manöverdon eftersom vridmomentet för kvartsvarv är lägre än det rotationsvridmoment som behövs för en stigande spindel med flera varv. Underhållskostnaderna skiljer sig också åt: att bygga om en slussventil är ofta enklare och billigare än att byta ut kulventilsäten och tätningar.
Ingen av ventiltyperna är universellt "bättre". Beslutet mellan slussventil och kulventil beror på de specifika driftskraven för ditt system – oavsett om det är snabb aktivering, lågt tryckfall, hög cykelfrekvens eller långvarig tillförlitlighet under svåra förhållanden. Under våra år av tillverkning av API 6A grindventiler och pluggventiler för olje- och gaskunder över hela världen har vi funnit att förståelse av de subtila skillnaderna i tätningsmekanik och slitagemönster leder till bättre upphandlingsbeslut. Vi rekommenderar alltid att du diskuterar dina exakta tryck, temperatur, media och aktiveringskrav med en erfaren ventilingenjör innan du slutför en specifikation.
Rekommenderade produkter
 Nr 161, Yanhe Middle Road, Yanhe Town, Jianhu County, Yancheng City, Jiangsu Province, Kina
 +86-13961903990
 +86-515-86598285
 +86-515-86590688
Copyright © Jianhu Yuxiang Machinery Manufacturing Co., Ltd. All Rights Reserved.


